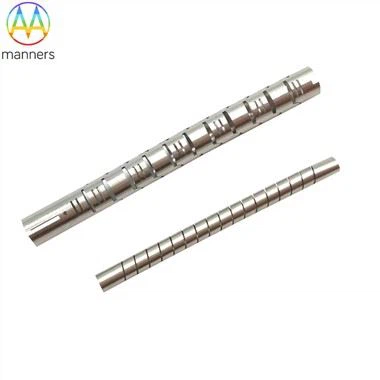
कैथेटर के लिए हाइपोट्यूब: मेडिकल ट्यूबिंग घटकों के लिए ISO13485 के तहत गुणवत्ता नियंत्रण ढांचा
Sep 16, 2026
दर्द बिंदु हाइपोट्यूब बैचों की गुणवत्ता असंगतता कैथेटर निर्माताओं के लिए बड़े जोखिम पैदा करती है। केर्फ़ की चौड़ाई, कटे हुए किनारे की ज्यामिति, ट्यूब की सीधीता या सामग्री संरचना में मामूली बदलाव भी उत्पादन लॉट के बीच यांत्रिक प्रदर्शन को बदल सकते हैं। खराब गुणवत्ता नियंत्रण के कारण कुछ हाइपोट्यूब टॉर्क और लचीलापन विनिर्देशों को पूरा कर सकते हैं जबकि अन्य विफल हो सकते हैं। चिकित्सा कैथेटर घटकों के लिए, असंगत गुणवत्ता सीधे रोगी की सुरक्षा को खतरे में डालती है और चिकित्सा उपकरण पंजीकरण और ऑडिट को जटिल बनाती है। कई छोटे -स्केल टयूबिंग प्रोसेसर पूरी प्रक्रिया गुणवत्ता ट्रैकिंग के बिना केवल सरल आयामी निरीक्षण लागू करते हैं। उनके पास कच्चे माल के आने वाले निरीक्षण, लेजर प्रक्रिया पैरामीटर लॉगिंग, उपचार के बाद सत्यापन और तैयार उत्पाद यांत्रिक परीक्षण के पूरे रिकॉर्ड का अभाव है। गैर-अनुपालक गुणवत्ता प्रबंधन प्रणालियाँ कैथेटर ओईएम के लिए उत्पाद अनुमोदन और बाज़ार पहुंच को अवरुद्ध कर देंगी।
कार्य सिद्धांत ISO13485 विशेष रूप से चिकित्सा उपकरणों के लिए एक पूर्ण गुणवत्ता प्रबंधन ढांचा स्थापित करता है, जो कच्चे माल की खरीद, लेजर मशीनिंग, पोस्ट प्रोसेसिंग, परीक्षण, पैकेजिंग से लेकर शिपमेंट तक कैथेटर के लिए हाइपोट्यूब के पूरे जीवनचक्र को कवर करता है। हमारा कारखाना ISO9001:2015 और ISO13485 प्रमाणीकरण दोनों को बनाए रखता है। हम हाइपोट्यूब को न्यूनतम 0.012 मिमी केर्फ़ चौड़ाई के साथ Ø0.20 मिमी से 20 मिमी बाहरी व्यास तक संसाधित कर सकते हैं। प्रत्येक प्रक्रिया चरण प्रलेखित और पता लगाने योग्य है। कच्चे माल के बैचों को उत्पादन के लिए जारी करने से पहले सामग्री प्रमाणपत्रों द्वारा सत्यापित किया जाता है। प्रत्येक उत्पादन रन के लिए शक्ति, गति और फोकस स्थिति जैसे लेजर पैरामीटर रिकॉर्ड किए जाते हैं। आयामी निरीक्षण केर्फ़ की चौड़ाई, स्लॉट स्थिति और बाहरी/आंतरिक व्यास की निगरानी करता है। यांत्रिक परीक्षण पुशेबिलिटी, टॉर्क ट्रांसफर, एंटी-किंक और थकान प्रदर्शन को सत्यापित करते हैं। प्रक्रिया के बाद जांच से सतह की सफाई और किनारे की स्थिति की पुष्टि होती है। दोषपूर्ण हाइपोट्यूब को डाउनस्ट्रीम कैथेटर असेंबली में प्रवेश करने से रोकने के लिए किसी भी गैर-अनुरूपता वाले हिस्से को औपचारिक गैर-अनुरूपता नियंत्रण प्रक्रियाओं के तहत अलग और नियंत्रित किया जाता है।
उपकरण वर्गीकरण कैथेटर के लिए हाइपोट्यूब के लिए गुणवत्ता नियंत्रण परीक्षण उपकरण को चार श्रेणियों में बांटा जा सकता है। आने वाली सामग्री निरीक्षण उपकरणों में मिश्र धातु ग्रेड और सामग्री संरचना प्रमाणपत्रों को सत्यापित करने के लिए ऑप्टिकल स्पेक्ट्रोमीटर शामिल हैं। आयामी निरीक्षण उपकरण में केर्फ़ चौड़ाई, स्लॉट ज्यामिति, दीवार की मोटाई और माइक्रोन पैमाने तक ट्यूब व्यास की जांच करने के लिए ऑप्टिकल माइक्रोस्कोप और उच्च परिशुद्धता वीडियो मापने वाले सिस्टम शामिल होते हैं। यांत्रिक प्रदर्शन परीक्षण बेंच टॉर्क माप, झुकने, एंटी-किंक और चक्रीय थकान परीक्षण करते हैं। सफ़ाई और सतह निरीक्षण उपकरण किनारे की गड़गड़ाहट, सतह संदूषण और निष्क्रियता गुणवत्ता की जाँच करते हैं। परीक्षण व्यवस्था निरंतर सर्पिल, बाधित सर्पिल, रेडियल और कस्टम कट पैटर्न के साथ स्टेनलेस स्टील, नितिनोल और एल605 मिश्र धातु सहित सभी हाइपोट्यूब वेरिएंट पर लागू होती है। ISO13485 आवश्यकताओं के तहत माप सटीकता बनाए रखने के लिए सभी निरीक्षण उपकरण नियमित अंशांकन से गुजरते हैं।
व्यावहारिक संचालन दिशानिर्देश हाइपोट्यूब उत्पादन के लिए ISO13485-संरेखित गुणवत्ता नियंत्रण वर्कफ़्लो मानकीकृत प्रक्रियाओं का पालन करता है। सबसे पहले, आने वाले कच्चे माल का सत्यापन: प्रत्येक टयूबिंग बैच को सामग्री ट्रेसेबिलिटी दस्तावेजों के साथ आना चाहिए; स्पेक्ट्रोमीटर स्पॉट जांच मिश्र धातु संरचना की पुष्टि करती है। दूसरा, उत्पादन प्रक्रिया नियंत्रण: प्रत्येक उत्पाद भाग संख्या के लिए लेजर कटिंग पैरामीटर लॉक किए जाते हैं। वास्तविक समय आयामी नमूनाकरण विनिर्देश के भीतर सहिष्णुता बनाए रखने के लिए केर्फ़ की चौड़ाई और स्लॉट स्थिति की जांच करता है। तीसरा, डिबरिंग और इलेक्ट्रोपॉलिशिंग के बाद निरीक्षण की प्रक्रिया में: कटे हुए किनारे की सतह का निरीक्षण करें और सूक्ष्म दोष वाले हिस्सों को हटा दें। चौथा, तैयार उत्पाद सत्यापन: टॉर्क, झुकने और थकान सहित यांत्रिक प्रदर्शन परीक्षणों के लिए नमूना बैच। यदि आवश्यक हो तो चिकित्सा स्वच्छता सत्यापन करें। पांचवां, पैकेजिंग और ट्रैसेबिलिटी मार्किंग। मानक कार्टन या ग्राहक निर्दिष्ट पैकेजिंग का उपयोग करें। पूर्ण पता लगाने की क्षमता बनाए रखने के लिए अद्वितीय बैच नंबर निर्दिष्ट करें। छठा, दस्तावेज़ संग्रह करना। ऑडिट उद्देश्यों के लिए सभी परीक्षण रिकॉर्ड, प्रक्रिया लॉग और प्रमाणपत्र बनाए रखें। सुधारात्मक कार्रवाई प्रोटोकॉल के अनुसार गैर-अनुरूप उत्पादों को अलग किया जाता है, समीक्षा की जाती है और उनका निपटान किया जाता है।
व्यावहारिक उद्योग अनुभव कई हाइपोट्यूब गुणवत्ता की घटनाएं दोषपूर्ण कच्चे माल के कारण नहीं होती हैं, बल्कि बड़े पैमाने पर उत्पादन के दौरान लेजर प्रक्रिया मापदंडों के बहाव के कारण होती हैं। केर्फ़ आयामों के नियमित नमूने के बिना, मामूली लेजर फोकस बहाव धीरे-धीरे कट स्लॉट को चौड़ा या संकीर्ण कर देगा, जिससे यांत्रिक प्रदर्शन बदल जाएगा। एक अन्य सामान्य कमी अपूर्ण दस्तावेज़ीकरण है। कुछ निर्माता परीक्षण डेटा एकत्र करते हैं लेकिन रिकॉर्ड को विशिष्ट बैच नंबरों से लिंक करने में विफल रहते हैं, जिससे ISO13485 ऑडिट के लिए आवश्यक ट्रैसेबिलिटी टूट जाती है। सतह की गुणवत्ता को भी आसानी से नजरअंदाज कर दिया जाता है। नग्न आंखों के लिए अदृश्य सूक्ष्म अवशिष्ट गड़गड़ाहट चक्रीय झुकने के तहत तनाव एकाग्रता और थकान फ्रैक्चर को प्रेरित कर सकती है। परिपक्व गुणवत्ता टीमें स्तरित नमूनाकरण योजनाओं को लागू करती हैं: Ø0.20 मिमी और तंग 0.012 मिमी केर्फ सहिष्णुता के पास सूक्ष्म हाइपोट्यूब के लिए उच्च नमूना आवृत्ति। किसी भी उपकरण रखरखाव या सामग्री बैच परिवर्तन के बाद, बड़े पैमाने पर उत्पादन फिर से शुरू करने से पहले एक पूर्ण सत्यापन रन अनिवार्य है। जब भी विशिष्ट परिणाम सामने आते हैं, तो मूल कारणों का पता लगाने और पुनरावृत्ति को रोकने के लिए सुधारात्मक और निवारक कार्रवाइयां शुरू कर दी जाती हैं।
सारांश और उच्च बनाने की क्रिया मजबूत ISO13485 गुणवत्ता नियंत्रण ढांचा कैथेटर के लिए हाइपोट्यूब की बैच {{1} से {{2} बैच स्थिरता और नैदानिक सुरक्षा की गारंटी देने की नींव है। पूर्ण जीवनचक्र गुणवत्ता प्रबंधन में कच्चे माल का सत्यापन, प्रक्रिया में लेजर कटिंग निगरानी, उपचार के बाद निरीक्षण, तैयार उत्पाद यांत्रिक सत्यापन और पता लगाने योग्य दस्तावेज़ नियंत्रण शामिल है। Ø0.20 मिमी-20 मिमी ट्यूबिंग और 0.012 मिमी न्यूनतम केर्फ़ को कवर करने वाली उच्च परिशुद्धता वाली लेजर मशीनिंग क्षमता के साथ संयुक्त, यह प्रणाली सुनिश्चित करती है कि लेजर कट हाइपोट्यूब का प्रत्येक बैच स्थिर लचीलापन, टॉर्क और एंटी-किंक प्रदर्शन प्रदान करता है। गुणवत्ता नियंत्रण केवल अंतिम नमूना निरीक्षण नहीं है, बल्कि प्रत्येक विनिर्माण चरण में निरंतर जोखिम नियंत्रण शामिल है। आईएसओ अनुरूप हाइपोट्यूब आपूर्ति कैथेटर ओईएम निर्माताओं के लिए नियामक जोखिमों को काफी कम कर देती है और न्यूनतम इनवेसिव इंटरवेंशनल प्रक्रियाओं में रोगी की सुरक्षा की रक्षा करती है।
भविष्य की संभावनाएँ और सुझाव जैसे-जैसे वैश्विक चिकित्सा उपकरण नियम अधिक कठोर होते जाएंगे, हाइपोट्यूब घटकों के लिए गुणवत्ता नियंत्रण आवश्यकताएँ कड़ी होती रहेंगी। यह सुझाव दिया गया है कि हाइपोट्यूब निर्माता वास्तविक समय में कट ज्यामिति की निगरानी करने और मैन्युअल निरीक्षण त्रुटियों को कम करने के लिए स्वचालित इन-लाइन ऑप्टिकल निरीक्षण सिस्टम पेश करें। उद्यमों को स्वचालित रूप से प्रक्रिया मापदंडों को लॉग करने और डेटा का परीक्षण करने, ऑडिट तैयारी को सरल बनाने के लिए डिजिटल गुणवत्ता डेटाबेस का निर्माण करना चाहिए। ISO14971 के तहत जोखिम विश्लेषण को संभावित विफलता मोड की पहले से पहचान करने के लिए हाइपोट्यूब डिज़ाइन और विनिर्माण में एकीकृत किया जा सकता है। अत्यंत छोटे सूक्ष्म हाइपोट्यूब के लिए, नमूनों को नुकसान पहुंचाए बिना छोटे आंतरिक दोषों का पता लगाने के लिए नई गैर-विनाशकारी परीक्षण प्रौद्योगिकियों को अपनाने की आवश्यकता है। गुणवत्ता प्रबंधन प्रणालियों के निरंतर उन्नयन के साथ, हाइपोट्यूब आपूर्तिकर्ता वैश्विक बाजारों में सख्त नियामक आवश्यकताओं को पूरा करने और नवीन न्यूनतम इनवेसिव चिकित्सा उपकरणों के लॉन्च में तेजी लाने के लिए कैथेटर ओईएम को बेहतर समर्थन दे सकते हैं।